Kiedy wałek granulatora pęka, wżery lub po prostu zużywa się w czasie krótszym niż trzy miesiące, większość kierowników produkcji wymienia część i kontynuuje pracę. Niewielu zatrzymuje się, aby zapytać, dlaczego poprzedni wałek tak wcześnie się zepsuł. W produkcji pasz, biomasy i nawozów awarie rolek zwykle wynikają z gatunku materiału i geometrii powierzchni. Wałek peletowy z ukośnymi rowkami 100Cr6 jest częstym wyborem, ponieważ równoważy odporność na zużycie z udarnością, podczas gdy układ ukośnych rowków aktywnie chwyta paszę i zmniejsza poślizg.
Liyang Weikeer Feed Machinery Manufacturing Co., Ltd. produkuje matryce i walce do granulatorów od 1996 roku. Walec do pelletu o przekątnej 100Cr6 z ukośnymi rowkami jest wiodącym produktem w linii walców ze stali sprężynowej firmy, zaprojektowanym dla producentów, którzy potrzebują stałego docisku na powierzchni matrycy.
Dlaczego walce do pelletu z ukośnymi rowkami 100Cr6 to niezawodny wybór
100Cr6 to wysokowęglowa chromowa stal sprężynowa powszechnie stosowana na części zużywalne i oprzyrządowanie. Po hartowaniu i odpuszczaniu w niskiej temperaturze twardość powierzchni zwykle osiąga 58–62 HRC, podczas gdy rdzeń zachowuje wystarczającą plastyczność, aby amortyzować wstrząsy. Ta kombinacja ma kluczowe znaczenie w granulatorze, gdzie walce spotykają się z powtarzalnym kontaktem pod wysokim ciśnieniem z matrycą. W porównaniu z 20CrMnTi lub GCr15, 100Cr6 oferuje wyższe granice sprężystości i lepszą odporność na odpryski zmęczeniowe.
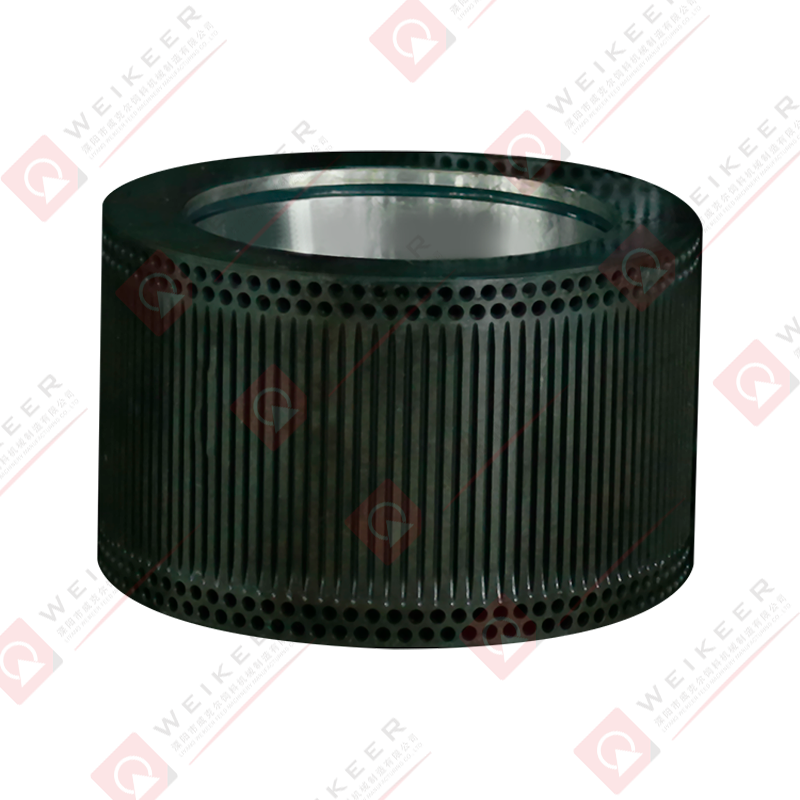
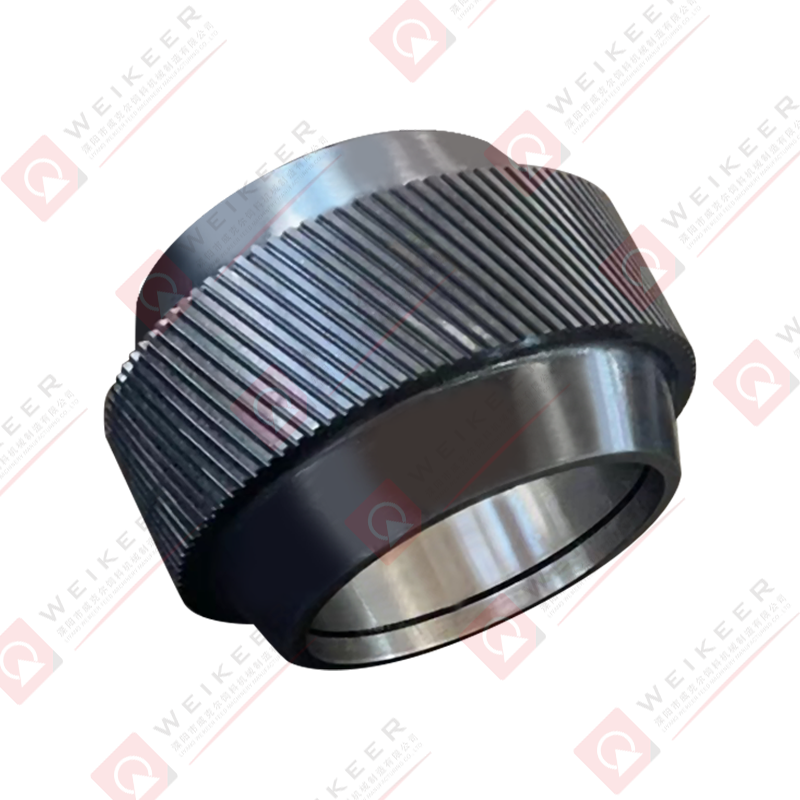
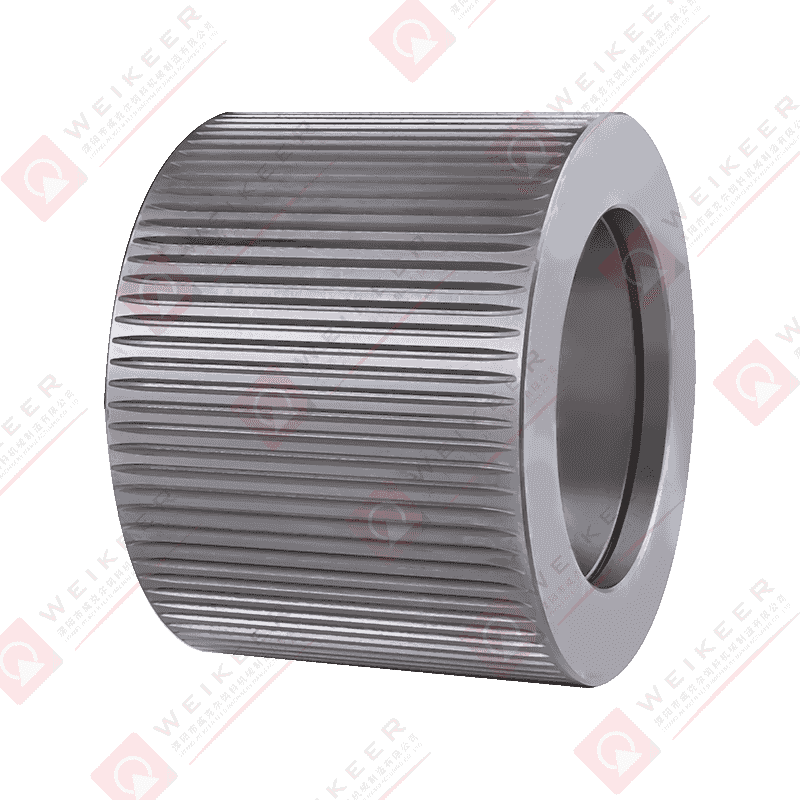
Ukośny wzór rowków dodaje kolejną warstwę niezawodności. Ponieważ rowki przebiegają pod kątem, materiał jest wciągany w szczelinę walcowania płynniej. W przeciwieństwie do bocznego pofałdowania, które tworzy pojedynczy pas stykowy, ukośne rowki rozkładają nacisk na większą powierzchnię. Wiele wytwórni pasz zgłasza bardziej stabilne natężenie prądu i mniejsze wahania przepływu po przejściu na tę geometrię.
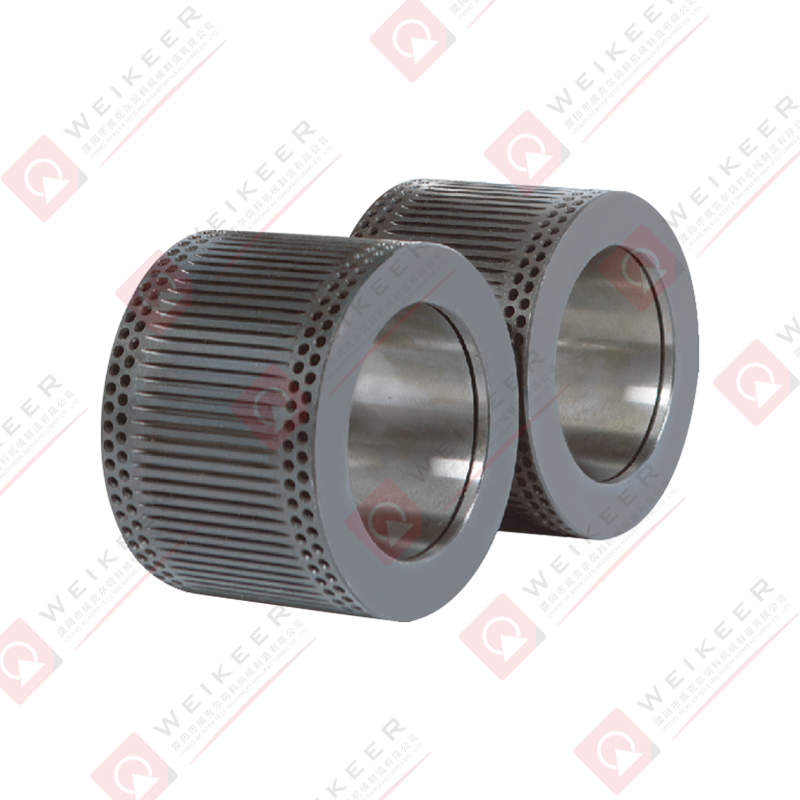
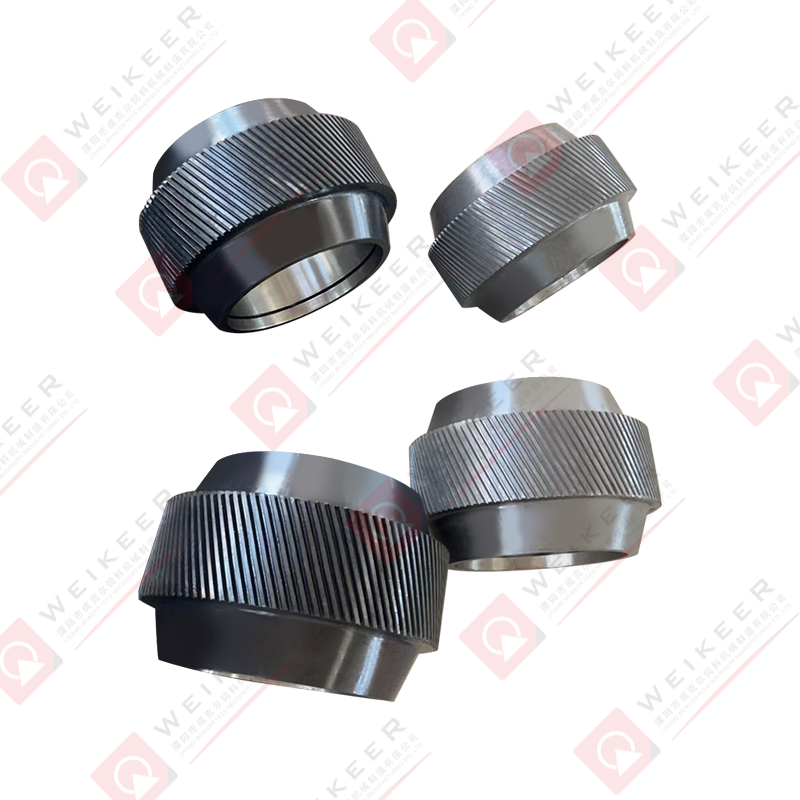 Wałek pelletowy 100Cr6 z ukośnymi rowkami zapewniający stabilny przepływ materiału Ten wałek ze stali 100Cr6 ma ukośne rowki, które równomiernie rozprowadzają nacisk, redukując wahania przepływu. Oferuje bardziej przewidywalną opcję w przypadku operacji wymagających dużej zawartości włókien lub zmiennej wilgotności w porównaniu do rolek gładkich lub z wgłębieniami. Zobacz produkt →
W przypadku operacji związanych ze składnikami o dużej zawartości błonnika lub o zmiennej wilgotności sprawia to, że wałek z rowkami ukośnymi 100Cr6 jest bardziej przewidywalną opcją niż standardowy wałek gładki lub z wgłębieniami.
Jak geometria ukośnego rowka wpływa na wydajność granulowania
Ukośne rowki zmieniają sposób styku materiału z powierzchnią rolki. Kąt rowka określa siłę wciągania materiału do obszaru docisku. Jeśli rowek zbliża się do kierunku osiowego, materiał ma tendencję do spychania na płasko. Jeśli zbliża się do kierunku obwodowego, siła chwytania spada zbyt wcześnie. Dobrze zaprojektowany kąt ukośny podaje materiał w kierunku otworów matrycy ze stałą szybkością, co poprawia gęstość cząstek i wygląd powierzchni.
Głębokość rowka również musi być dostosowana do surowca. W przypadku paszy wodnej, która zawiera skrobię i drobne cząstki, najlepiej sprawdzi się płytszy rowek o umiarkowanym tarciu. W przypadku pelletu z biomasy drzewnej lub słomy materiał jest włóknisty i sprężysty, dzięki czemu głębsze ukośne rowki zapewniają stabilność paszy. Parametry te nie są uniwersalne; fabryka powinna zalecić geometrię w oparciu o aktualną recepturę paszy. Więcej na ten temat przeczytasz w naszym artykule na temat optymalizacja konstrukcji wałka dociskowego .
Jak dopasowanie wałka i matrycy wpływa na żywotność
Rolka nie jest samodzielnym elementem. Jego działanie zależy od odpowiedniego luzu z matrycą pierścieniową. Jeśli szczelina jest zbyt mała, wzrasta ciepło tarcia, co może uszkodzić łożysko lub zmiękczyć powierzchnię rowka. Jeśli szczelina jest zbyt duża, warstwa materiału staje się gruba, a rolki ślizgają się, zmniejszając wydajność. Praktycznym punktem wyjścia jest dostosowanie luzu w oparciu o średnicę otworu matrycy i wielkość cząstek, zwykle w zakresie kilku dziesiątych milimetra.
Inną kwestią, która często pozostaje niezauważona, jest to, czy linia styku wałka i matrycy jest jednolita. Jeżeli oś rolki nie jest równoległa do otworu matrycy, tylko jeden koniec rolki dotyka matrycy. Koncentruje to zużycie na małej powierzchni i skraca żywotność walca. Dlatego ważniejszy jest producent posiadający możliwości obróbki CNC niż niższa cena.
Kluczowe etapy produkcji walca peletowego 100Cr6 z ukośnymi rowkami
Przekształcenie półwyrobu 100Cr6 w gotowy wałek z ukośnymi rowkami wymaga kilku kontrolowanych etapów. Po toczeniu zgrubnym następuje obróbka cieplna. Podczas hartowania należy dokładnie kontrolować szybkość nagrzewania i czas przetrzymywania, aby uniknąć odwęglenia i przegrzania. Temperatura odpuszczania ustala następnie końcową równowagę twardości i wytrzymałości. Niedostateczne odpuszczanie prowadzi do kruchych powierzchni; nadmierne odpuszczanie zmniejsza twardość i odporność na zużycie.
Po obróbce cieplnej wałek przechodzi przez szlifowanie i obróbkę rowków. Obrabiarka CNC, taka jak HTT KH-4-100, umożliwia utrzymanie głębokości, skoku i kąta rowka w wąskich tolerancjach. Następnie następuje obróbka powierzchni i kontrola końcowa, która zazwyczaj obejmuje twardość, okrągłość, równowagę dynamiczną i jakość wizualną. Wszelkie odchylenia na tych etapach będą widoczne jako słaba wydajność walców na hali produkcyjnej.
Na co zwrócić uwagę przy wyborze fabryki rolek
Dla kierowników ds. utrzymania ruchu i personelu zakupów ocena fabryki rolek sprowadza się do kilku praktycznych pytań:
- Czy fabryka może dostarczyć certyfikat materiałowy i raport twardości dla gatunku 100Cr6?
- Jak mierzone są tolerancje rowków? Czy fabryka używa maszyny współrzędnościowej lub dedykowanych mierników?
- Czy fabryka przyjmuje zamówienia niestandardowe w małych partiach lub obróbkę na podstawie rysunków?
- Jaki jest typowy czas realizacji zamówienia i czy fabryka prowadzi własną obróbkę cieplną?
- Czy fabryka może dostarczyć rysunki wymiarowe dla wielu konfiguracji montażu prasy?
Te szczegóły oddzielają dostawcę komponentów od dostawcy rozwiązania. Liyang Weikeer zatrudnia ponad 300 pracowników, aktywa trwałe przekraczają 30 milionów CNY i doświadczenie w eksporcie obejmującym ponad 200 krajów, co wskazuje na zdolność do obsługi zamówień seryjnych i zróżnicowanych standardów.
Możesz zacząć od przejrzenia pełnej linii Rolki ze stali sprężynowej 100Cr6 aby poznać dostępne opcje powierzchni.
Jak zagwarantować kompatybilność z istniejącym młynem do pelletu
Nie wszystkie walce młyna do pelletu mają tę samą konstrukcję montażową. Średnica wału, szerokość obudowy łożyska i sposób blokowania to najważniejsze wymiary decydujące o możliwości bezpośredniego montażu rolki. W przypadku popularnych marek granulatorów Weikeer posiada istniejące oprzyrządowanie i rysunki, ale dokładny model i partia nadal wymagają potwierdzenia. W przypadku wyposażenia niestandardowego fabryka może zmierzyć próbkę i stworzyć rysunek obróbki. Produkcja może się rozpocząć po dostarczeniu starego wałka lub rysunku 2D.
Przy składaniu zapytania o wycenę warto podać model granulatora, średnicę wewnętrzną matrycy, średnicę zewnętrzną i szerokość walca, rozmiar łożyska oraz zdjęcie aktualnej powierzchni czołowej walca. Daje to fabryce informacje potrzebne do uniknięcia błędów wymiarowych, które mogą powodować wibracje lub niewspółosiowość.
Typowe zastosowania i zalecenia dotyczące konserwacji
Wałek z rowkami ukośnymi 100Cr6 sprawdza się najlepiej w następujących sytuacjach:
- Linie do pelletu z biomasy wykorzystujące słomę kukurydzianą, łuskę lub inne materiały o wysokiej zawartości włókien.
- Produkcja pasz dla drobiu i zwierząt gospodarskich, gdzie liczy się spójność wielkości cząstek.
- Nawóz organiczny lub materiał przefermentowany powstający przy zmiennej wilgotności.
- Wysokowydajna granulacja nawozów wieloskładnikowych, gdzie przestoje są kosztowne.
Jeśli chodzi o konserwację, przy każdej wymianie matrycy należy wyjąć i oczyścić wałek. Sprawdź powierzchnię rowka pod kątem oznak zmęczenia metalu. Jeśli rowki wydają się płytkie lub pojawiają się włoskowate pęknięcia, wymień wałek, zanim ulegnie on całkowitemu uszkodzeniu. Regularnie smaruj także łożyska wałeczkowe. Niewystarczające smarowanie powoduje zużycie wału i nierówny obrót rolek.
Wracając do pierwotnego problemu: krótka żywotność rolek rzadko jest wynikiem pecha. Zwykle jest to niedopasowanie pomiędzy materiałem, konstrukcją i warunkami zastosowania. Wałek z rowkami ukośnymi 100Cr6 oferuje zrównoważone rozwiązanie, ponieważ łączy w sobie wysoki limit sprężystości z geometrią rowka, która aktywnie radzi sobie z materiałem. Aby wykorzystać ten potencjał, wałek musi pochodzić z fabryki, która kontroluje każdy etap, od obróbki cieplnej po kontrolę końcową. Firma Liyang Weikeer Feed Machinery Manufacturing Co., Ltd. została stworzona właśnie z myślą o takich potrzebach.


 中文简体